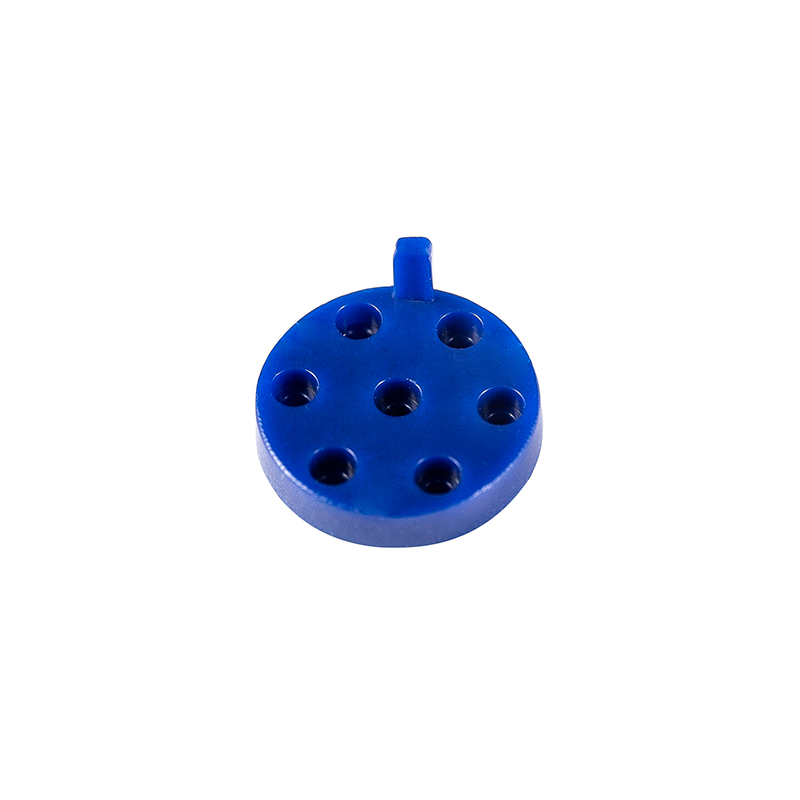
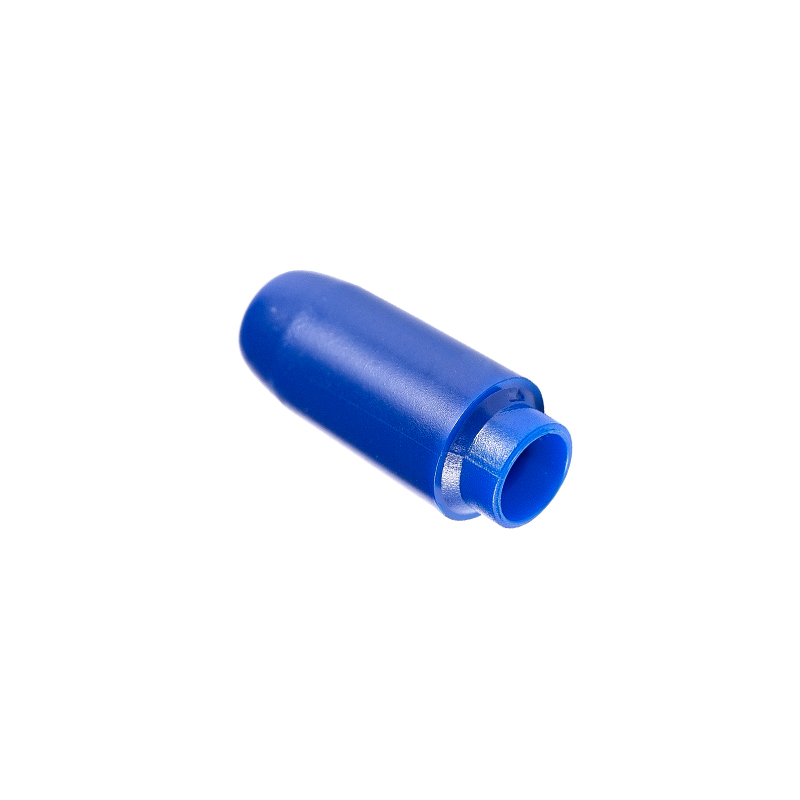
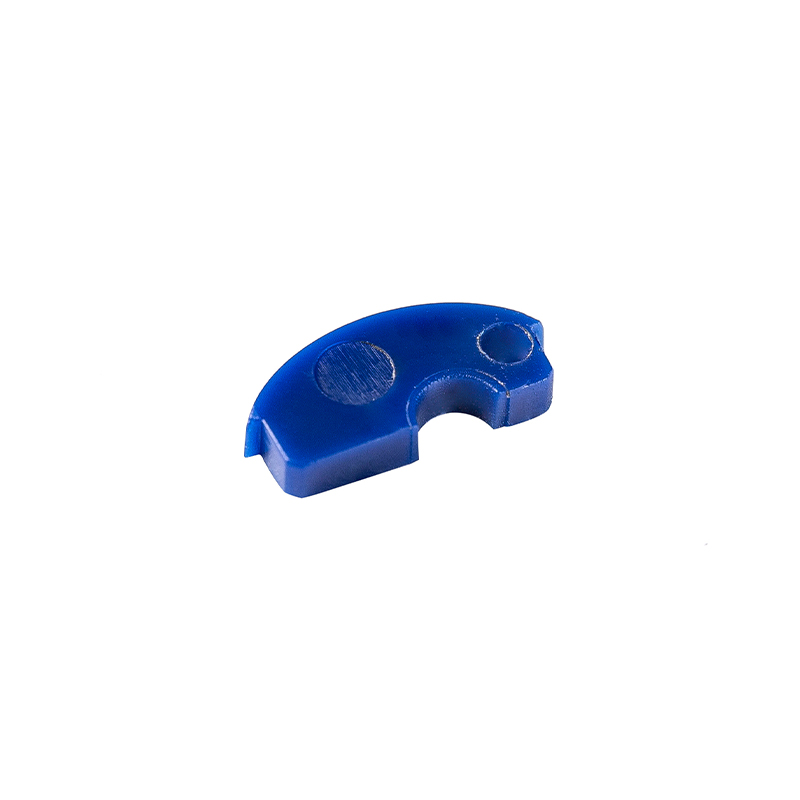
ইনজেকশন ছাঁচনির্মাণ অংশ: চিকিৎসা, স্বয়ংচালিত এবং আরও অনেক কিছুর জন্য যথার্থ প্লাস্টিক উপাদান
Oct 29,2026ইনজেকশন মোল্ডেড পণ্য: শিল্প, উপকরণ, এবং একটি অংশীদার নির্বাচন
Oct 23,2026স্বয়ংচালিত যন্ত্রাংশের জন্য প্লাস্টিক ইনজেকশন ছাঁচনির্মাণ: একটি যথার্থ সরবরাহকারীর গাইড
Oct 16,2026প্লাস্টিক ঢালাই অংশ: উপকরণ, প্রক্রিয়া এবং নির্ভুল উত্পাদন টিপস
Oct 09,2026ইনজেকশন ছাঁচনির্মাণ মেডিকেল প্লাস্টিক: ডিভাইস নির্মাতাদের জন্য একটি ব্যবহারিক গাইড
Sep 30,2026মোটর উত্পাদন প্রক্রিয়াতে, ইনজেকশন ছাঁচনির্মাণ প্রযুক্তি একটি গুরুত্বপূর্ণ ভূমিকা পালন করে। এটি কেবল মোটর হাউজিং এবং অংশগুলির আকার এবং কাঠামো নির্ধারণ করে না, তবে চূড়ান্ত পণ্যের গুণমান এবং কার্যকারিতাও সরাসরি প্রভাবিত করে। তবে ইনজেকশন ছাঁচনির্মাণ প্রক্রিয়াতে, বুদবুদ, সঙ্কুচিত চিহ্ন এবং বিকৃতিগুলির মতো ত্রুটিগুলি প্রায়শই উত্পাদকদের ঝামেলা করে। এই ত্রুটিগুলি কেবল পণ্যের উপস্থিতিকে প্রভাবিত করে না, তবে এর কাঠামোগত শক্তিও দুর্বল করতে পারে, তার পরিষেবা জীবন হ্রাস করতে পারে এবং এমনকি কার্যকরী ব্যর্থতার কারণ হতে পারে। অতএব, কার্যকর প্রতিরোধমূলক ব্যবস্থাগুলিতে দক্ষতা অর্জনের মান উন্নত করার জন্য গুরুত্বপূর্ণ মোটর ইনজেকশন ছাঁচনির্মাণ .
1। বুদ্বুদ গঠন এবং এড়ানো কৌশল
বুদবুদগুলি ইনজেকশন ছাঁচনির্মাণের ত্রুটিগুলি এড়াতে সবচেয়ে স্বজ্ঞাত এবং কঠিন। এর অস্তিত্ব কেবল পণ্যের নান্দনিকতা ধ্বংস করে না, তবে এটি একটি স্ট্রেস ঘনত্বের পয়েন্টে পরিণত হতে পারে এবং পণ্যের সামগ্রিক শক্তি হ্রাস করতে পারে।
কাঁচামাল শুকানো: কাঁচামালগুলিতে আর্দ্রতা এবং উদ্বায়ী বুদ্বুদ গঠনের অন্যতম প্রধান কারণ। অতএব, ইনজেকশন ছাঁচনির্মাণের আগে, কাঁচামালগুলি অবশ্যই সম্পূর্ণ শুকনো করা উচিত। এর মধ্যে সাধারণত একটি গরম এয়ার ড্রায়ার বা ডিহমিডিফাইং ড্রায়ার ব্যবহার করা জড়িত থাকে যা কাঁচামালগুলির বৈশিষ্ট্য অনুসারে উপযুক্ত তাপমাত্রা এবং সময় নির্ধারণ করে যাতে আর্দ্রতা এবং উদ্বায়ী সম্পূর্ণরূপে সরানো হয় তা নিশ্চিত করে।
ইনজেকশন ছাঁচনির্মাণ প্রক্রিয়া সামঞ্জস্য: প্রক্রিয়া পরামিতিগুলির অপ্টিমাইজেশনও সমালোচনামূলক। অতিরিক্ত স্ক্রু তাপমাত্রা এবং ফিড পোর্টের তাপমাত্রা গলে গলে অতিরিক্ত উত্তাপ এবং পচে যায়, গ্যাস উত্পাদন করতে পারে। অতএব, যথাযথভাবে এই তাপমাত্রা হ্রাস করা কার্যকরভাবে বুদবুদগুলির উত্পাদন হ্রাস করতে পারে। একই সময়ে, স্টোরেজ উপাদানের পিছনের চাপ বাড়ানো গলে যাওয়া কমপ্যাক্ট করতে এবং বায়ু এবং অবশিষ্ট আঠার মিশ্রণ হ্রাস করতে সহায়তা করে; স্ক্রু ইজেকশন অবস্থান হ্রাস করার সময় ইনজেকশনের আগে অতিরিক্ত পশ্চাদপসরণের কারণে গলে যাওয়া বায়ু থেকে গলে যাওয়া রোধ করতে পারে।
ছাঁচ নিষ্ক্রিয়: ছাঁচ নকশাকে এক্সস্ট পারফরম্যান্স বিবেচনা করাও প্রয়োজন। যুক্তিসঙ্গত নিষ্কাশন খাঁজ ডিজাইনটি নিশ্চিত করতে পারে যে গলে যাওয়া যখন গলিটি পূর্ণ হয়, বুদবুদগুলি গঠনের জন্য সমাপ্ত পণ্যটির ভিতরে আটকা পড়ে এড়িয়ে গেলে গ্যাসটি সহজেই স্রাব করা যায়। ছাঁচ নিষ্কাশন সিস্টেমের নিয়মিত পরিদর্শন এবং রক্ষণাবেক্ষণ এটি নিশ্চিত করার জন্য যে এটি বুদবুদগুলি প্রতিরোধের জন্য একটি গুরুত্বপূর্ণ ব্যবস্থা।
2। সঙ্কুচিত চিহ্ন প্রতিরোধ
সঙ্কুচিত চিহ্নগুলি হ'ল শীতলকরণ এবং দৃ ification ়করণ প্রক্রিয়া চলাকালীন গলে যাওয়া ভলিউম সঙ্কুচিত দ্বারা গঠিত হতাশাগুলি এবং পর্যাপ্ত গলে যাওয়া পুনরায় পরিশোধ পেতে ছাঁচের পৃষ্ঠের ব্যর্থতা। এটি কেবল উপস্থিতিকে প্রভাবিত করে না, তবে এটি সমাবেশের নির্ভুলতা এবং পণ্যটির সিলিংকেও প্রভাবিত করতে পারে।
ইনজেকশন চাপ এবং গতি সামঞ্জস্য করুন: ইনজেকশন চাপ এবং গতি বাড়ানো গলে যাওয়ার প্রবাহের হারকে গতি বাড়িয়ে তুলতে পারে, গলে যাওয়া আরও ভালভাবে ছাঁচটি পূরণ করতে এবং সঙ্কুচিত চিহ্নগুলির উপস্থিতি হ্রাস করতে দেয়। তবে এটি লক্ষ করা উচিত যে অতিরিক্ত চাপ এবং গতি ওভারফ্লো বা ছাঁচের ক্ষতির কারণ হতে পারে, সুতরাং প্রকৃত পরিস্থিতি অনুসারে সামঞ্জস্য করা প্রয়োজন।
ছাঁচের তাপমাত্রা অনুকূলিত করুন: যথাযথভাবে ছাঁচের তাপমাত্রা বৃদ্ধি করা গলিত উপাদানের শীতল সময়কে প্রসারিত করতে পারে, গলিত উপাদানগুলিকে প্রবাহিত করতে এবং পুনরায় পূরণ করার জন্য আরও বেশি সময় দেয়, যার ফলে সঙ্কুচিত চিহ্নগুলি হ্রাস করে। একই সময়ে, নিশ্চিত করুন যে অতিরিক্ত স্থানীয় শীতল হওয়ার কারণে সঙ্কুচিত চিহ্নগুলি এড়াতে ছাঁচের প্রতিটি অংশের তাপমাত্রা অভিন্ন।
3 .. বিকৃতি নিয়ন্ত্রণ
বিকৃতিটি মূলত শীতল প্রক্রিয়া চলাকালীন ইনজেকশন ছাঁচযুক্ত অংশের অভ্যন্তরের এবং বাইরের মধ্যে অতিরিক্ত তাপমাত্রার পার্থক্যের কারণে বা অযৌক্তিক ছাঁচ ডিজাইনের কারণে স্ট্রেস ঘনত্বের কারণে ঘটে।
ইউনিফর্ম কুলিং: ইনজেকশন ছাঁচনির্মাণ অংশের প্রতিটি অংশের শীতল গতি সামঞ্জস্যপূর্ণ তা নিশ্চিত করার জন্য কুলিং সিস্টেমের নকশাকে অনুকূল করে তোলা বিকৃতি হ্রাস করার মূল চাবিকাঠি। একটি মাল্টি-সার্কিট কুলিং সিস্টেম ব্যবহার করা এবং যুক্তিসঙ্গতভাবে কুলিং ওয়াটার চ্যানেলগুলি সাজানো কার্যকরভাবে কুলিং হার নিয়ন্ত্রণ করতে পারে এবং বিকৃতি হ্রাস করতে পারে।
ছাঁচ নকশা অপ্টিমাইজেশন: ছাঁচটি ডিজাইন করার সময়, পণ্যের কাঠামোগত বৈশিষ্ট্যগুলি বিবেচনা করা উচিত, ড্যামোল্ডিং ope ালটি যুক্তিসঙ্গতভাবে সেট করা উচিত এবং চাপের ঘনত্ব এবং বিকৃতি হ্রাস করতে খুব গভীর পাশের দেয়াল বা তীক্ষ্ণ কোণগুলি এড়ানো উচিত।
সংক্ষেপে, বুদবুদ, সঙ্কুচিত চিহ্ন এবং মোটর ইনজেকশন ছাঁচনির্মাণে বিকৃতি হিসাবে ত্রুটিগুলি কার্যকরভাবে প্রতিরোধ ও নিয়ন্ত্রণ করা যেতে পারে যা সাবধানী কাঁচামাল প্রক্রিয়াকরণ, সুনির্দিষ্ট প্রক্রিয়া সামঞ্জস্য, যুক্তিসঙ্গত ছাঁচ নকশা এবং কার্যকর কুলিং নিয়ন্ত্রণের মাধ্যমে নিয়ন্ত্রণ করা যায়। নির্মাতাদের অন্বেষণ এবং অনুশীলন করা, নির্দিষ্ট পণ্যগুলির বৈশিষ্ট্য এবং প্রয়োজনীয়তাগুলি একত্রিত করা এবং মোটর ইনজেকশন ছাঁচনির্মাণের গুণমান এবং দক্ষতা উন্নত করতে সবচেয়ে উপযুক্ত প্রতিরোধমূলক ব্যবস্থা তৈরি করা উচিত।
কপিরাইট © সুজু হুয়ানক্সিন প্রিসিশন ছাঁচনির্মাণ কোং, লিমিটেড সর্বস্বত্ব সংরক্ষিত। কাস্টম প্লাস্টিক ইনজেকশন ছাঁচনির্মাণ সরবরাহকারী